南京雷德机械有限公司
国内销售部:
电话:86-025-57265118
传真:86-025-57265119
国际销售部:
电话:86-025-57265888
传真:86-025-57265566
地址:江苏省南京市溧水区明觉工业区
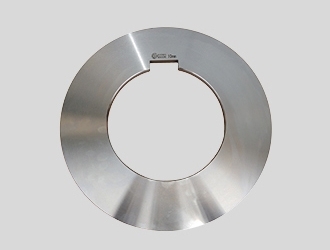
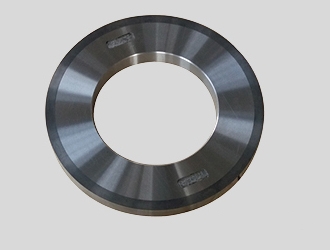
分条机刀片是卷材分切环节直接与材料接触的部件。无论是纸张、薄膜、胶带、铜箔、铝箔,还是无纺布、标签材料,分切质量往往从刀片与材料的接触点开始。刀片状态不仅决定切口是否平整,也影响生产节奏和材料损耗。很多人把注意力放在刃口锋利程度上,但实际使用中,材料匹配、角度设计、装配精度和维护方式同样重要。
刀片材料常见几类。高速钢韧性较好,适合冲击稍大的场合,但耐磨性有限。硬质合金硬度高、耐磨性好,在薄膜、纸张等连续分切中应用较广,不过脆性较大,对装配和操作要求更高。陶瓷刀片耐高温、化学稳定性好,适合某些特殊材料,但抗冲击能力偏弱。粉末冶金材料可以在硬度和韧性之间做一定平衡。选择时不能只看硬度,还要看被切材料的软硬、厚度、是否含填料、运行速度以及换刀周期。
刃口几何是另一个核心。刃角大小影响切入阻力与刃口强度。角度小,切入轻快,但刃口容易崩缺;角度大,强度提高,但分切阻力增加,可能造成材料变形。前角、后角以及刃口半径需要根据材料调整。比如薄膜较薄,刃口过于钝化会导致拉扯和毛刺;较厚的纸板或复合材则需要更稳固的刃口支撑。刃口研磨不是越尖越好,而是要在锋利与耐用之间找到适合当前工况的平衡点。
表面涂层可以改善耐磨和防粘。氮化钛、氮碳化钛、氮铝化钛以及类金刚石涂层等,在不同材料上有不同表现。涂层能降低摩擦,减少材料粘刀,但涂层厚度和结合力也影响寿命。若刃磨后涂层被磨掉,需重新考虑是否补涂。对于有粘性的胶带或软质薄膜,防粘处理往往比单纯提高硬度更有帮助。

装配环节常被低估。上下刀轴的平行度、刀片间距、轴向跳动和径向跳动,都会直接反映在切口上。侧间隙过小,刀片相互摩擦,温升快,容易崩刃;侧间隙过大,材料被撕裂而不是剪断,毛刺和粉尘随之增加。重叠量也要合理,太浅切不透,太深则加速磨损。安装后应检查刀片是否紧固、刀轴是否清洁、垫片是否平整。设备精度不足时,靠刀片本身很难弥补。
日常维护方面,刀片使用后应清洁表面附着物,保持干燥,避免锈蚀。存放时刃口不要相互碰撞,可使用专用盒或隔垫。刃磨时通常采用金刚石砂轮,冷却要充分,进给量不宜过大,防止局部退火。磨后检查刃口有无缺口、裂纹,平面度和平行度是否在要求范围内。对于高速运行的分条设备,动平衡也值得关注,不平衡会引起振动,影响切口并缩短轴承寿命。
分切中常见问题包括毛刺、波浪边、切口发白、粉尘多和刀痕。毛刺可能与间隙偏大或刃口磨损有关;波浪边常与张力、速度、刀片重叠量有关;切口发白可能是材料受挤压过度;粉尘多说明切断方式偏向撕裂;刀痕则可能来自刃口缺口或刀轴跳动。排查时不宜只调整一个参数,应把材料、设备、刀片和工艺条件放在一起看。
选型时可以从材料种类、厚度范围、分切方式、运行速度和换刀周期入手。剪切分切、挤压分切和划切对刀片的要求不同。材料越薄,对刃口精度和装配平行度越敏感;材料越硬或含填料,对耐磨性要求越高。合理的刀片不是单独买来的,而是与设备状态、操作习惯和维护制度配合出来的。